
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-23 المنشأ:محرر الموقع
يعتمد كل نظام HVACR على هندسة دقيقة للحفاظ على النقل الحراري وسلامة الضغط. في قلب هذه الدورة المستمرة، يلعب منحنى U النحاسي للتبريد دورًا حاسمًا في إغلاق الحلقات داخل المبادلات الحرارية والمكثفات والمبخرات. إن اختيار التركيبات الخاطئة ينطوي على مخاطر تشغيلية وتجارية شديدة. أنت تواجه تسربات في النظام، وفشلًا كارثيًا في الضغط، وفقدانًا مكلفًا لغاز التبريد. تتسبب الانحناءات دون المستوى المطلوب أيضًا في تدفق غير فعال، مما يجبر الضواغط على العمل بجهد أكبر ويؤدي إلى تدهور أداء النظام بشكل عام.
وفي أنظمة التبريد الحديثة ذات الضغط العالي، تكون هذه المخاطر غير مقبولة على الإطلاق. توفر هذه المقالة إطارًا يمكن التحقق منه ويعتمد على المواصفات لتقييم هذه المكونات المهمة وتحديد مصادرها. سوف نستكشف معايير المواد، ومتطلبات الحجم الدقيق، وبروتوكولات الاختبار الأساسية. سوف يتعلم مديرو المشتريات ومهندسو التدفئة والتهوية وتكييف الهواء (HVACR) بالضبط كيفية تأهيل الشركات المصنعة وضمان موثوقية النظام على المدى الطويل.
تتعامل فرق المشتريات أحيانًا مع تجهيزات الأنابيب كسلع بسيطة. هذه العقلية تؤدي إلى إخفاقات كبيرة في المصب. يكشف تقييم التأثير الحقيقي للتجهيزات الرديئة عن سبب أهمية الاختيار الصارم.
تلعب ديناميكيات الموائع دورًا حاسمًا داخل ملف المكثف. يؤدي نصف قطر خط الوسط غير الصحيح (CLR) إلى تعطيل التدفق السلس لسائل التبريد. تؤدي الانحناءات الضيقة أو المتعرجة إلى حدوث اضطراب داخلي شديد. يزيد هذا الاضطراب من المقاومة أثناء تحرك الغاز أو السائل في المنحنى. يجب أن تعمل الضواغط بجهد أكبر لدفع التدفق الجماعي عبر المسارات المقيدة. وبالتالي، يواجه نظامك انخفاضًا ملحوظًا في معامل الأداء الإجمالي (COP). يجب على المهندسين إعطاء الأولوية لتصاميم المسح الديناميكي الهوائي للحفاظ على سرعة السوائل المثلى.
تولد أنظمة التبريد اهتزازات توافقية مستمرة. تنبعث الضواغط من قوى التفريغ النابضة عبر شبكة الأنابيب بأكملها. يعمل النظام بشكل أساسي مثل شوكة رنانة كبيرة. تمتص التركيبات ذات الجدران الرقيقة أو الملدنة بشكل سيء هذه الطاقة الحركية بشكل سيء. فهي تصبح المواقع الرئيسية لفشل الكسور الدقيقة. عمليات التلدين المناسبة تعمل على تليين النحاس. وهذا يسمح لها بالانثناء قليلاً وامتصاص الضغط التوافقي دون الانقطاع. النهايات المرسومة بقوة أو الساخنة بشكل غير صحيح تستسلم بسرعة للهشاشة.
غالبًا ما تنتج مفاصل اللحام دون المستوى المطلوب عن ضعف تحمل الأبعاد على أطوال الساق. إذا لم تكن الأرجل متوازية تمامًا، فيجب على القائمين على التركيب إجبارها على الدخول في كتلة الملف. يؤدي هذا إلى الضغط الجسدي قبل أن يتم تشغيل النظام. وبمرور الوقت، تتشقق هذه المفاصل المجهدة. تؤدي تسربات غازات التبريد إلى خلق مسؤوليات مالية وبيئية هائلة. إن استبدال الغاز المفقود أمر مكلف للغاية اليوم. علاوة على ذلك، يؤدي التوقف المفاجئ للنظام إلى إيقاف العمليات التجارية، وإتلاف المخزون الحساس لدرجة الحرارة، وتدمير سمعة العلامة التجارية.
لا يمكن لمواد البناء القياسية أن تتحمل قسوة دورات التبريد الميكانيكية. يجب عليك تطبيق معايير صارمة فيما يتعلق بالمعادن والنظافة أثناء مرحلة الشراء.
يجب عليك تحديد النحاس C12200 (DHP - الفوسفور عالي الأكسدة). توفر هذه السبيكة المحددة التوصيل الحراري الأمثل لتطبيقات التبادل الحراري. والأهم من ذلك أن المحتوى العالي من الفوسفور يمنع بشكل فعال التقصف الهيدروجيني. أثناء لحام الفضة بدرجة حرارة عالية، يتفاعل النحاس القياسي الحامل للأكسجين بعنف. يشكل جيوب بخار مجهرية داخل المعدن. هذه الفراغات الداخلية تضعف بنية المفصل. يعمل C12200 على التخلص من هذه المخاطر تمامًا، مما يضمن اتصالات قوية مانعة للتسرب.
لا تستبدل أبدًا نحاس السباكة القياسي بمهام التبريد. تتعامل أنابيب السباكة مع المياه ذات الضغط المنخفض. تتعامل دوائر التبريد مع الغازات المتطايرة ذات الضغط العالي. يجب أن تطلب الالتزام بمعايير ACR. يتبع المقبول منحنى U النحاسي ACR إرشادات ASTM B280 لتطبيقات الخدمة الميدانية. بالنسبة لمتطلبات تصنيع الأنابيب غير الملحومة، اعتمد على مواصفات ASTM B75. تضمن هذه الأطر نقاء معدنيًا دقيقًا وبنية حبيبية.
تظل النظافة الداخلية غير قابلة للتفاوض على الإطلاق. تستخدم عمليات التصنيع زيوت السحب الثقيلة لتشكيل المعدن. وإذا تركت المصانع هذه الزيوت داخل الأنبوب، فستحدث كارثة.
تحديد توقعات أساسية صارمة. يجب على الموردين شحن جميع التركيبات المطهرة بالنيتروجين. ويجب عليهم أيضًا تركيب أغطية نهائية محكمة التثبيت فورًا بعد التنظيف. تمنع هذه الأغطية الأكسدة وتسرب الرطوبة قبل التثبيت النهائي.
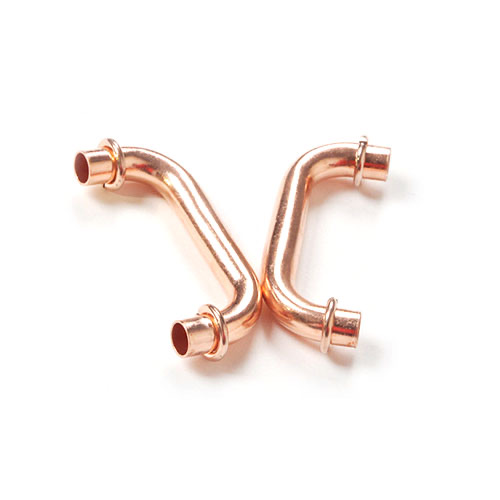
دقة الأبعاد تفصل التركيبات المتميزة عن البدائل المعرضة للفشل. يحدد الحجم الهندسي الدقيق سرعة التجميع والمتانة على المدى الطويل.
يظل الحجم الدقيق للقطر الخارجي أمرًا حيويًا لكفاءة خط التجميع. يجب أن يتلاءم التركيب بشكل مثالي مع الأنابيب المستقيمة لكتلة الملف. يعتمد اللحام بالفضة بشكل كامل على العمل الشعري. تقوم الحرارة بسحب سبيكة النحاس السائلة إلى المفصل ضد الجاذبية. يتطلب العمل الشعري فجوة دقيقة، عادة ما بين 0.002 و 0.005 بوصة. إذا كان القطر الخارجي صغيرًا جدًا، تصبح الفجوة واسعة جدًا، ويتساقط اللحام ببساطة. إذا كان القطر الخارجي كبيرًا جدًا، فلن يتمكن القائم بالتركيب من تركيب القطع معًا.
يجب على المهندسين مطابقة سمك الجدار مع ضغوط التشغيل القصوى. لا يمكنك الاعتماد على سمك البداية وحده. تقوم عملية التصنيع بثني الأنبوب المستقيم حول القالب. يؤدي هذا الإجراء إلى تمديد المعدن فعليًا على الإضافات (المنحنى الخارجي للانحناء). قد يكون الأنبوب الذي يبدأ من 0.030 بوصة رقيقًا حتى 0.024 بوصة عند القمة. يجب أن تطلب مخزونًا أوليًا أكثر سمكًا للتعويض عن هذا الترقق الإضافي، خاصة بالنسبة لأنظمة الضغط العالي.
الجدول 1: بدلات تخفيف الإضافات النموذجية
| نطاق ضغط التشغيل | من نوع غاز التبريد (رطل لكل بوصة مربعة) | هامش جدار البداية المطلوب (أعلى من الهدف) |
|---|---|---|
| R-134a (قديم) | منخفضة إلى متوسطة | +10% |
| آر-410أ/آر-32 | عالي | +15% إلى 20% |
| R-744 (ثاني أكسيد الكربون الحرج) | عالي جدًا (> 1400 رطل لكل بوصة مربعة) | +30% (أو سبائك متخصصة عالية القوة) |
يتطلب تصميم CLR إجراء توازن دقيق. تملي ديناميكيات السوائل الحاجة الديناميكية الهوائية إلى عملية مسح واسعة. تعمل عمليات المسح الأوسع على تقليل انخفاض الضغط الداخلي بشكل كبير. ومع ذلك، فإن قيود البصمة المادية غالبًا ما تملي خلاف ذلك. تتطلب ملفات المكثف المدمجة الحديثة مسافات ضيقة لتوفير المساحة. يجب على المهندسين تحسين CLR ليناسب درجة كتلة الملف مع تجنب تجعيد أو ثني نصف القطر الداخلي.
تستمر صناعة التدفئة والتهوية وتكييف الهواء (HVACR) في التحرك نحو المزيد من المبردات الصديقة للبيئة، ولكن ذات الضغط العالي. يجب أن تتطور مواصفات المكونات الخاصة بك وفقًا لذلك.
منذ عقود مضت، استخدمت الأنظمة مركب R-22، الذي كان يعمل عند ضغوط منخفضة نسبيًا. تتعامل التركيبات القياسية مع هذه الضغوط بسهولة. واليوم، يبدو المشهد مختلفاً جذرياً. تستخدم الأنظمة R-410A وR-32، والتي تعمل عند ضغوط أعلى بكثير. علاوة على ذلك، تتبنى الصناعة بسرعة المبردات الطبيعية ذات الضغط العالي للغاية مثل R-744 (CO2). تعمل أنظمة ثاني أكسيد الكربون العابرة للحدود الحرجة عند ضغوط من شأنها أن تمزق الأنابيب القديمة القياسية بسهولة.
يعد حساب هوامش ضغط الانفجار المطلوبة أمرًا ضروريًا للسلامة. لا تعتمد على المخططات الأنبوبية النظرية التي يقدمها موزعو المعادن الأساسية. اطلب بيانات اختبار الانفجار التجريبي مباشرة من الشركة المصنعة. يتضمن بروتوكول اختبار الانفجار الموثوق به ما يلي:
تواجه التطبيقات مثل التخزين بالتجميد العميق أو المضخات الحرارية التجارية تقلبات حادة في درجات الحرارة. يتمدد المعدن عند تسخينه وينكمش عند تجميده. هذه الدورات المستمرة تسبب التعب الحراري. تعمل عمليات التلدين عالية الجودة على تحسين بنية حبيبات النحاس. يسمح هذا التحسين للتركيب بتحمل عقود من التمدد الحراري دون ظهور تشققات التعب.
من السهل العثور على مورد يقوم بثني النحاس ببساطة. إن العثور على شريك يلبي باستمرار تفاوتات ACR الصارمة يتطلب تدقيقًا صارمًا.
انصح دائمًا فريق الشراء الخاص بك بطلب بيانات تفصيلية حول البيضاوية (الاستدارة) وتفاوتات طول الساق. يحاول ثني المعدن بشكل طبيعي تسطيح الأنبوب. يستخدم المصنعون المتميزون شياكة داخلية للحفاظ على الأنبوب مستديرًا بشكل مثالي. تتطلب الأطراف الخارجية تغيير الحجم يدويًا على أرضية المصنع. تؤدي هذه الخطوة الإضافية إلى تدمير كفاءة خط التجميع تمامًا وزيادة تكاليف العمالة.
ابحث عن شهادة ISO 9001 كخط أساس. أبعد من ذلك، قم بتقييم أنظمة تتبع الدفعات الخاصة بهم. إذا انقسمت إحدى التركيبات أثناء التثبيت، فهل يمكن للشركة المصنعة تتبع تلك القطعة بالضبط إلى قطعة النحاس الخام الأصلية؟ تثبت إمكانية التتبع المناسبة أنهم يتحكمون في سلسلة التوريد الخاصة بهم ويتحملون المسؤولية عن العيوب المعدنية.
تختلف تصميمات الملفات بشكل كبير عبر ماركات OEM المختلفة. تتغير درجة الصوت (المسافة بين الساقين) بناءً على تصميم الزعنفة وتوجيه الأنبوب. قم بتقييم ما إذا كان المورد يمتلك قدرات أدوات داخلية لاستيعاب متطلبات العرض التقديمي المخصصة. تمنع الأدوات الداخلية رسوم الهندسة غير المتكررة (NRE) الباهظة وتقلل بشكل كبير من المهل الزمنية لتطوير المنتجات الجديدة.
لا تلتزم أبدًا بمشتريات كبيرة الحجم بناءً على الكتيب. نوصي بطلب دفعات عينة للاختبار المدمر أولاً. قم بإجراء اختبارات الانفجار الخاصة بك. قسم الانحناءات إلى نصفين لقياس سمك الجدار الإضافي الفعلي تحت المجهر. قم بإجراء تجارب قدرة النحاس على خط التجميع الخاص بك للتحقق من تفاوتات OD. لا تصدر أوامر الشراء إلا بعد اجتياز العينات لهذه التجارب المادية.
يعد توفير أجزاء من السنت على التركيبة بمثابة اقتصاد زائف خطير. عندما تقارن بين التوفير البسيط المقدم والتكاليف المذهلة لمطالبات الضمان، وتسريبات النظام، وأعطال الضاغط، يصبح الاختيار واضحًا. التصنيع عالي الجودة يحمي منتجك النهائي.
لضمان الموثوقية، اتبع قائمة مرجعية نهائية صارمة. التحقق من الامتثال لمعايير ASTM. قم بحساب وفحص السماحيات لسمك الجدار لغازات التبريد المستهدفة، خاصة التعويض عن التخفيف الزائد. أخيرًا، اطلب نظافة داخلية صارمة، مما يتطلب تطهير النيتروجين وأغطية نهاية آمنة لجميع الشحنات.
اتخذ إجراءً اليوم لتأمين سلسلة التوريد الخاصة بك. استشر أحد المتخصصين الهندسيين فيما يتعلق بتصميمات الملفات المحددة الخاصة بك. اطلب ورقة مواصفات فنية شاملة وعينات مادية من شركة مصنعة مؤهلة ويمكن تتبعها لبدء عملية التحقق من الجودة.
ج: تتعامل أنابيب السباكة القياسية مع المياه ذات الضغط المنخفض وتفتقر إلى ضوابط النظافة الصارمة. تلتزم متغيرات ACR بمعايير ASTM B280 أو B75. أنها تتطلب التحمل الأبعاد الدقيقة للغازات ذات الضغط العالي. علاوة على ذلك، يتم إزالة الشحوم من تركيبات ACR بدقة وتطهيرها بالنيتروجين وتغطيتها لمنع الأكسدة الداخلية والتلوث بالرطوبة.
ج: يؤدي ثني الأنبوب إلى تمديد المعدن الموجود على نصف القطر الخارجي ميكانيكيًا (الإضافات). يؤدي هذا التمدد إلى ترقق الجدار بشكل ملحوظ. إذا كان أنبوب البداية رقيقًا جدًا، تصبح القمة نقطة ضعف معرضة للانفجار تحت ضغط عالٍ. يجب على الشركات المصنعة استخدام أنابيب البدء ذات الجدران السميكة بشكل مناسب للتعويض.
ج: تعمل أنظمة ثاني أكسيد الكربون عبر الحرج عند ضغوط شديدة، غالبًا ما تتجاوز 1400 رطل لكل بوصة مربعة. سوف تمزق سمك الجدار القياسي. تتطلب هذه الأنظمة سمك جدار أثقل بكثير، وغالبًا ما تتطلب هامشًا يصل إلى 30% مقارنة بأنابيب R-410A القياسية. يحدد العديد من المهندسين سبائك النحاس والحديد المتخصصة عالية القوة للتعامل مع هذه الضغوط الشديدة بأمان.
ج: تنبع حالات فشل Braze عادةً من ثلاث مشكلات. تؤدي البيضاوية الضعيفة (الأطراف الخارجية) إلى تدمير الفجوة الشعرية اللازمة للحام الفضة. إن التباعد غير المناسب بين الأرجل يجبر القائمين على التركيب على ثني الأرجل، مما يسبب كسورًا جسدية. أخيرًا، الأكسدة الداخلية الناتجة عن نقص تطهير النيتروجين أثناء التصنيع أو التثبيت تمنع النحاس من الالتصاق بشكل صحيح.

